


Abs sprøytestøping
Hva er en ABS-sprøytestøping?
ABS-sprøytestøping er en prosess som brukes til å lage plastdeler fra ABS (Acrylonitril Butadiene Styrene) plast. I denne prosessen varmes ABS-plasten opp til den blir en smeltet væske, deretter injiseres den under høyt trykk inn i et formhulrom. Plasten avkjøles deretter raskt og stivner til formen til hulrommet, og skaper den ønskede delen. Denne prosessen er ideell for å produsere store mengder deler med jevn form og kvalitet. ABS er et populært materiale for denne prosessen på grunn av dets seighet, stivhet og motstand mot slag, varme og kjemikalier.
Hvorfor velge oss?
Profesjonelt team:Vårt firma har et profesjonelt team av ingeniører og salg, med over 15 års teknisk ekspertise og rik produksjon, design, forskning og utviklingserfaring og tekniske evner i ingeniørplastindustrien.
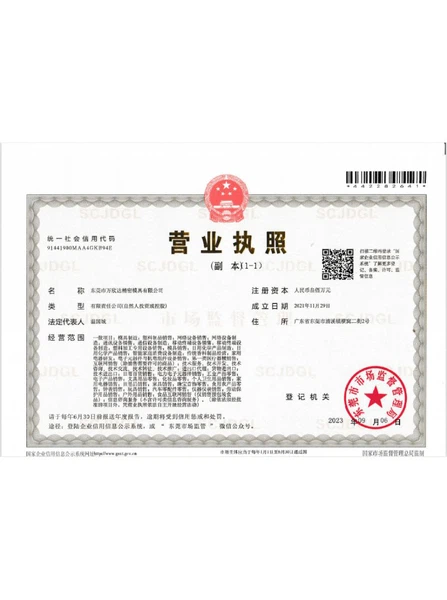
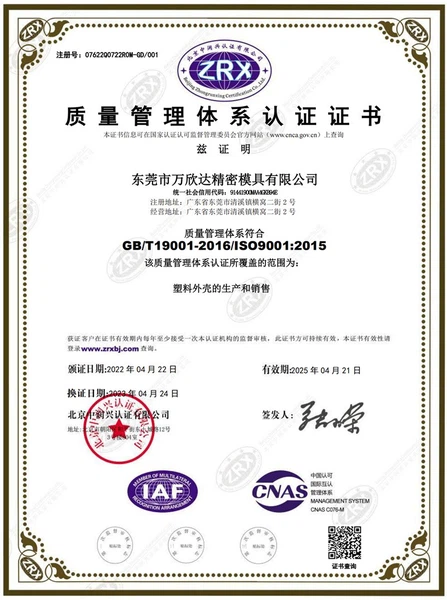
Avansert utstyr:Vi har et komplett sett med effektivt produksjonsutstyr og avanserte CNC-maskinverktøy, oppnådde ISO kvalitetsstyringssystem i april 2022. Vi har utviklet og samlet rik erfaring innen forskning og produksjon i den elektroniske produktindustrien.
Tilpassede tjenester:Vi lytter til våre kunders mål og ambisjoner og tilbyr derfor skreddersydde løsninger.
Kvalitetskontroll:Vi har profesjonelt personell til å overvåke produksjonsprosessen, inspisere produktene og sikre at sluttproduktet oppfyller de nødvendige kvalitetsstandarder, retningslinjer og spesifikasjoner.


Fordeler med ABS-sprøytestøping
ABS er et allsidig termoplastmateriale som enkelt kan støpes til forskjellige former og størrelser. Den er kjent for sin utmerkede styrke, slagfasthet og høye duktilitet. Dette gjør ABS egnet for et bredt spekter av bruksområder, inkludert bilkomponenter, forbruksvarer, elektroniske kabinetter og mer.
ABS-sprøytestøping er en kostnadseffektiv produksjonsmetode, spesielt for storvolumproduksjon. Prosessen gir mulighet for høye produksjonshastigheter og korte syklustider, noe som resulterer i lavere produksjonskostnader. I tillegg er ABS-harpiks relativt billig, noe som ytterligere bidrar til kostnadsbesparelser.
ABS-sprøytestøping tilbyr stor designfleksibilitet, noe som gjør det mulig å lage komplekse geometrier og intrikate detaljer. Den kan enkelt støpes til forskjellige former, størrelser og teksturer, og oppfyller de spesifikke behovene til forskjellige produkter. ABS støtter også et bredt spekter av finisher, inkludert blanke, matte og teksturerte overflater.
ABS-sprøytestøping leverer produkter med utmerket overflatefinish, noe som reduserer behovet for ytterligere etterbehandlingsprosesser. Dette er spesielt gunstig for applikasjoner som krever estetisk appell, for eksempel forbrukerelektronikk eller kosmetisk emballasje. Evnen til å oppnå konsistente og jevne finisher forbedrer den generelle kvaliteten på produktet.
ABS tilbyr en balanse av mekaniske egenskaper som gjør den egnet for krevende bruksområder. Den har god strekkfasthet, slagfasthet og termisk stabilitet. ABS-produkter tåler høye temperaturer, noe som gjør dem egnet for mange industrielle miljøer.
ABS er kjent for sin utmerkede kjemiske motstand, noe som gjør det til et egnet valg for applikasjoner som involverer eksponering for kjemikalier eller tøffe miljøer. Det kan motstå mange kjemikalier, inkludert syrer, alkalier, oljer og fett, og sikrer produktets holdbarhet og lang levetid.
ABS er et lettvektsmateriale, som er fordelaktig for bransjer der vektreduksjon er avgjørende. Den lave tettheten tillater produksjon av lette komponenter uten at det går på bekostning av styrke eller ytelse. Dette gjør ABS-sprøytestøping ideell for applikasjoner i bil-, romfarts- og forbrukerelektronikkindustrien.
Typer ABS-sprøytestøping
1. Sprøytestøping
Dette er den vanligste og mest brukte metoden for ABS-sprøytestøping. Prosessen går ut på å smelte ABS-materialet og sprøyte det inn i en form ved høyt trykk. Formen avkjøles deretter for å størkne ABS og åpnes for å fjerne det ferdige produktet.
2. To skudd sprøytestøping
Også kjent som to-komponent sprøytestøping. Denne metoden tillater samtidig injeksjon av ABS og et annet materiale i formen. Den muliggjør produksjon av produkter med flere farger eller materialer i én støpesyklus. Denne prosessen brukes ofte til å lage ABS-produkter med myke eller gummierte områder.
3. Overstøping
Overstøping innebærer å støpe et lag med ABS over en eksisterende komponent eller et underlag. Denne teknikken brukes ofte for å forbedre utseendet, grepet eller holdbarheten til produktene. Prosessen krever en separat form for underlaget og en annen form for ABS-laget.
4. Sett inn støping
Ved innleggsstøping plasseres metall- eller plastinnsatser i formen før ABS-materialet injiseres. Det smeltede ABS-materialet omgir deretter innsatsene, og skaper en sterk binding. Denne metoden brukes ofte for å legge til egenskaper eller funksjonalitet til produktet, for eksempel gjenget innsatser eller elektroniske komponenter.
5. Mikrostøping
Mikrostøping involverer produksjon av små og intrikate ABS-deler. Denne presise støpeprosessen brukes til å produsere produkter i industrier som elektronikk og medisinsk utstyr. Det krever spesialisert utstyr og teknikker for å oppnå høy nøyaktighet og presisjon.
6. Gassassistert sprøytestøping
Denne metoden bruker en kombinasjon av smeltet ABS og gasstrykk for å danne hule deler eller kanaler inne i produktet. Gassen er vanligvis nitrogen, som injiseres i formen etter ABS-materialet. Gassen fortrenger den smeltede ABS-en og skaper en hul seksjon med en jevn veggtykkelse.
7. Co-injeksjonsstøping
Co-injection molding, også kjent som sandwich molding eller multi-shot molding, involverer injeksjon av flere materialer samtidig. Denne metoden gjør det mulig å kombinere ABS med andre materialer, for eksempel en skum- eller gummikjerne. Co-injection molding brukes til å lage produkter med forbedrede egenskaper, for eksempel forbedret isolasjon eller demping.
Påføring av ABS sprøytestøping
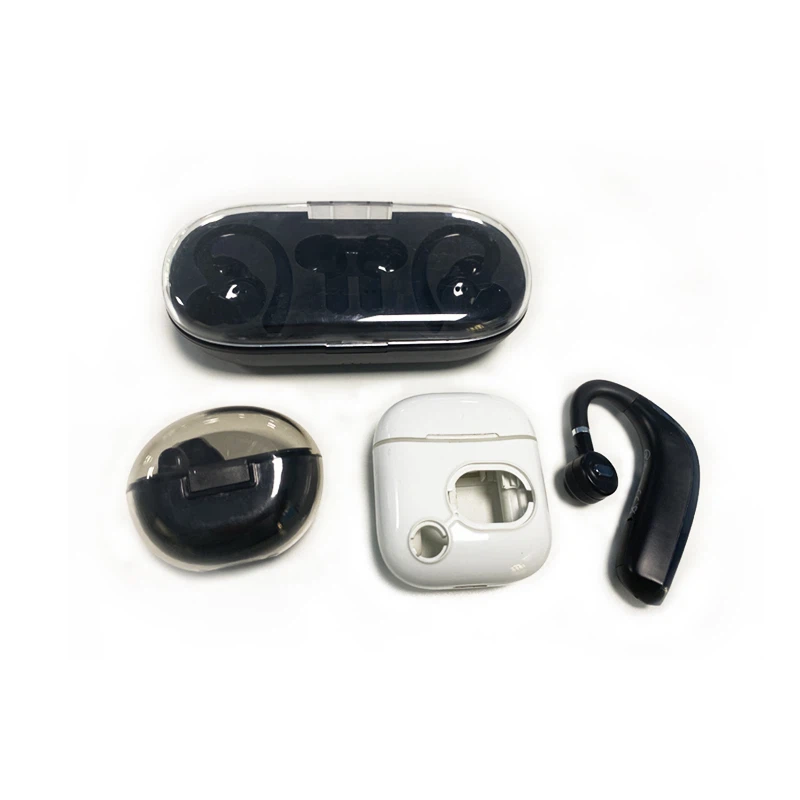


I bilindustrien:ABS-sprøytestøping brukes til å produsere ulike interiør- og eksteriørdeler som dashbord, dørpaneler, støtfangerdeksler og gitter. ABS er valgt for disse bruksområdene fordi det er lett, støtsikkert og tåler ulike værforhold.
Elektronikkindustrien:ABS-sprøytestøping er også ofte brukt i elektronikkindustrien for å produsere gjenstander som datamaskin- og TV-hus, tastaturer og telefondeksler. ABS gir god elektrisk isolasjon, noe som gjør den egnet for disse bruksområdene.
Husholdningsapparater:For eksempel deler til vaskemaskin og kjøleskap, er ofte laget ved hjelp av ABS-sprøytestøping. Materialets motstand mot kjemikalier og fuktighet gjør det ideelt for disse produktene.
Medisinsk industri: ABS-sprøytestøping er mye brukt i medisinsk industri for å produsere utstyr og enheter som sprøytefat, medisinske skuffer og hus for medisinsk utstyr. ABS tilbyr gode steriliseringsmuligheter og tåler gjentatt rengjøring.
Leketøysindustri:Leketøysindustrien bruker mye ABS-sprøytestøping for å produsere et bredt spekter av plastleker. ABSs evne til å være lett farget og slagfastheten gjør det til et foretrukket materiale for leketøysproduksjon.
Anleggsbransjen:ABS-sprøytestøping brukes også i byggebransjen for å lage beslag, veggpaneler og rør. Materialets stivhet, styrke og motstand mot kjemikalier og UV-stråler gjør det egnet for disse bruksområdene.
Sport og fritid:Sports- og fritidsindustrien bruker ABS-sprøytestøping i produksjon av gjenstander som hjelmer, verneutstyr og sportsutstyr. ABS sin lette og slagfaste natur sikrer sikkerhet og holdbarhet i disse produktene.
Møbelindustri:Møbelindustrien bruker ABS-sprøytestøping for å produsere gjenstander som stoler, bord og skap. ABS gir god ripebestandighet og kan enkelt støpes til ønskede former og design.
Emballasje industri:ABS-sprøytestøping er også ofte brukt i emballasjeindustrien for produksjon av beholdere, flasker og korker. ABS gir god kjemikaliebestandighet og kan gjøres transparent for bedre synlighet.
Materiale av ABS-sprøytestøping
ABS (akrylnitrilbutadienstyren):ABS er et ofte brukt termoplastmateriale for sprøytestøping.ABS tilbyr en god kombinasjon av styrke, slagfasthet og temperaturmotstand, noe som gjør det egnet for et bredt spekter av bruksområder.En av hovedfordelene med ABS er dens enkle prosessering. Den kan sprøytestøpes med relativt lavt trykk og temperatur, noe som reduserer syklustider og energiforbruk.ABS har utmerket dimensjonsstabilitet, noe som betyr at delene støpt av ABS vil opprettholde sin form og størrelse under forskjellige temperatur- og fuktighetsforhold.ABS kan enkelt gjøres farget under sprøytestøpeprosessen, noe som gir mulighet for et bredt spekter av designalternativer og tilpasning.
Komponenter i ABS-sprøytestøping
ABS harpiks:ABS (Akrylonitril Butadien Styrene) er en vanlig brukt termoplastisk polymer som brukes som hovedmateriale for sprøytestøping. Den er kjent for sin høye slagfasthet, gode varmebestandighet og utmerkede mekaniske egenskaper.
Sprøytestøpemaskin:Dette er det avgjørende utstyret som brukes i ABS-sprøytestøping. Maskinen består av et fat, stempel, varmeelementer og et formhulrom. ABS-harpiksen varmes opp og smeltes i tønnen før den sprøytes inn i formhulen.
Form:Formen er en viktig komponent i ABS-sprøytestøping. Det bestemmer formen og størrelsen på det endelige ABS-produktet. Formen er vanligvis laget av stål og består av to halvdeler, en kjerne og et hulrom. Den er designet for å la den smeltede ABS-harpiksen avkjøles og stivne til ønsket form.
Injeksjonsenhet:Injeksjonsenheten er ansvarlig for å smelte ABS-harpiksen og injisere den inn i formhulen. Den består av en tønne, skrue og stempel. ABS-harpiksen mates inn i fatet, hvor den varmes opp og smeltes ved at skruen roterer. Stempelet skyver deretter den smeltede ABS-harpiksen inn i formhulen for å ta sin form.
Kjølesystem:Etter at ABS-harpiksen er injisert i formhulen, må den avkjøles og størknes. Et kjølesystem, vanligvis bestående av kjølekanaler i formen, hjelper til med å raskt avkjøle den smeltede ABS-harpiksen. Avkjøling er avgjørende for å sikre at det endelige ABS-produktet har ønsket form og dimensjoner.
Ejektormekanisme:Når ABS-produktet er avkjølt og størknet, må det kastes ut av formhulen. Ejektormekanismen består av ejektorstifter eller plater som skyver produktet ut av formen. Dette gjør det enkelt å fjerne det ferdige ABS-produktet.
Kontrollsystem:Kontrollsystemet er avgjørende for å overvåke og kontrollere ulike parametere under ABS-sprøytestøpeprosessen. Det sikrer nøyaktig temperaturkontroll, trykkkontroll og tidskontroll. Dette bidrar til å oppnå konsistente og høykvalitets ABS-produkter.
Hva er ABS-sprøytestøpingsteknikkene?

Tynnveggede deler
ABS har en relativt høy viskositet, og som sådan må injeksjonstrykket økes for tynnveggede deler. Utover dens mykningstemperatur vil viskositeten til ABS øke med økt temperatur. Som sådan kan bare trykket økes for tynnveggede deler. Former må være spesielt utformet for å håndtere disse økte trykket.

Store hule deler
Sprøytestøping av store, tynne eller hule deler er utfordrende. Det kan være fordelaktig å bruke vannassistert eller gassassistert sprøytestøping som gjør det mulig å produsere store, tynnveggede eller hule deler. Denne teknikken bruker høytrykksvann eller gass for å presse den smeltede plasten mot sidene av formen for å produsere jevn tykkelse og jevne indre volumer.

Tykkveggede deler
Produksjon av tykkveggede deler med standard sprøytestøpingsteknikker kan gi synkemerker på delen. En metode for å komme rundt dette er å bruke kompresjonssprøytestøping, som i hovedsak legger en bestemt mengde smeltet plast inn i en form for å produsere den siste delen. Denne teknikken reduserer også indre spenninger som er typiske ved sprøytestøping. Alternativt kan synkemerker håndteres med tynnere (eller mer ensartede) formvegger eller økt termisk overføringskapasitet i formen.

Multimateriale
Hvis flermaterialekomponenter er nødvendig, kan teknikker som innleggsstøping eller overstøping brukes. ABS brukes ofte til industrielle verktøy som batteridrevne bor, som har håndtakene overstøpt på ABS for å forbedre verktøyets grep.
Betraktninger i ABS-plastsprøytestøpeprosessen
1. Vurder design av ABS-plastdeler
Veggen til plastdelens design må være jevnt tykk slik at det er 25 % spredning mellom veggtykkelsene til delen. Forebygging av massiv stress er mulig når tykkelsen på veggen er jevn. Det er behov for ekstra ribber eller radier for å øke styrken og kneppet.
2. Tørk ABS-materiale før behandling
ABS-plast vil absorbere vann når det er tilstede i prosessmaterialet. Derfor er det avgjørende å sikre en grundig tørking av materialet før bearbeiding. Mange problemer vil skyldes at ABS-plast absorberer fuktighet. De store problemene er økte driftskostnader og mer tid brukt i prosessen. På samme måte vil unnlatelse av å ta av vannet føre til at de støpte delene blir uklare. Selv om det ved lagring og transport av en varmebestandig ABS-harpiks vil oppstå absorpsjon av vann fra atmosfæren. Området for fuktighetsabsorpsjon er innenfor 0,2 % til 0,4 %. Før du behandler ABS-plastformingen, må imidlertid fuktighetsinnholdet reduseres drastisk til 0,05 % eller mindre. Dette vil bidra til å forhindre sprøytestøpingsfeil under prosessen. Temperaturen for tørking er 80-95 grader, og det vil ta tre til fire timer å fullføre.
3. Støping temperaturkontroll
En annen vurdering for ABS-sprøytestøping er temperaturkontroll fordi overoppheting av plast-ABS kan føre til termisk dekomponering. Hvis produsenter bruker overdreven varme på materialet, brytes de kjemiske bindingene. Som et resultat vil det oppstå brune granuler på sprøytestøpte deler. Temperaturkontrollproblemet er stort sett uunngåelig ved bruk av gammelt utstyr med dårlig temperaturkontroll. Støpetemperaturen må imidlertid være høy når de sprøytestøpte ABS-delene inneholder høyglans og sørger for ikke å skade materialet i prosessen. Derfor, når du bruker ABS-plast med formen, er temperaturen høyere enn andre materialer som brukes i behandlingen. Det anbefalte temperaturområdet er mellom 180-230 grader. Likeledes, jo høyere temperatur, jo mindre tid bør du utsette plasten for en slik temperatur for å forhindre nedbrytning.
4.Injeksjonstrykk
I motsetning til andre sprøytestøpematerialer, er det høye injeksjonstrykket nødvendig for ABS-plast på grunn av viskositeten. Dette gjelder kanskje ikke for et enkelt, mindre eller tykt produkt. En for stor økning i injeksjonstrykket kan imidlertid føre til at støpte deler fester seg sammen på grunn av den økte friksjonen.
5. Injeksjonsstøping SpeedConsiderations i ABS Plastic Injection Molding Process
Injeksjonshastigheten er også avgjørende for å sikre førsteklasses sluttprodukter. For høy injeksjonshastighet vil føre til forbrenning eller termisk dekomponering av plastmaterialet. Også dårlig glans, sveiselinjer og misfarging er noen problemer som skyldes en altfor økt hastighet.
Sertifiseringer



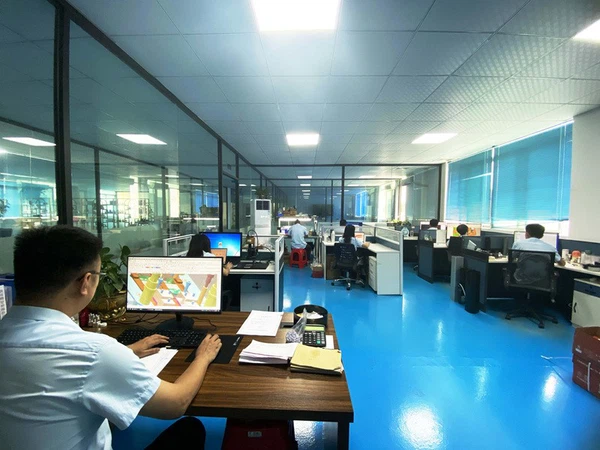
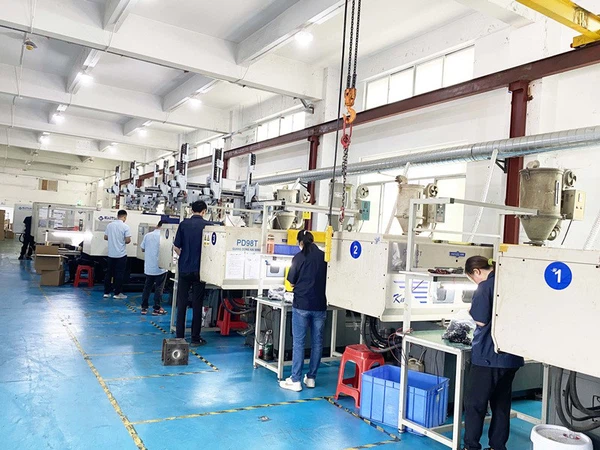
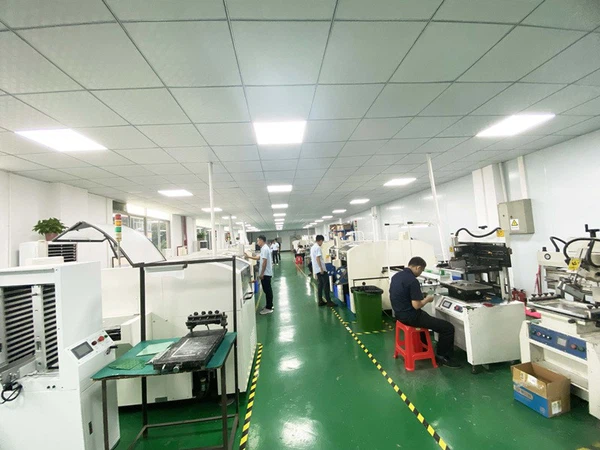
Vår fabrikk
Vårt firma har et profesjonelt team av ingeniører og salg, med over 15 års teknisk ekspertise og rik produksjons-, design-, forsknings- og utviklingserfaring og tekniske evner i ingeniørplastindustrien, som støtter personlig tilpasning. Vi har et komplett sett med effektivt produksjonsutstyr og avanserte CNC-maskiner.

Ofte stilte spørsmål ABS-sprøytestøping
Spørsmål: Er ABS egnet for sprøytestøping?
Spørsmål: Hva er temperaturen for ABS-sprøytestøping?
Spørsmål: Hva er fem vanlige problemer med sprøytestøping av plastdeler?
Vaskmerker i en plastinnsats.
Vridning av en ferdig del.
Brennmerke i en plastdel.
Korte bilder av en flaskekork.
Spørsmål: Hvilken temperatur begynner ABS å deformeres?
Delene støpt i ABS begynner å deformeres (bøyepunkt under belastning) ved ca. 100 grader C; ABS har en lavere friksjonskoeffisient enn andre materialer og krever mindre kraft under ekstrudering; Den motstår støt; Den motstår varme.
Spørsmål: Hvilken størrelse port for ABS?
Spørsmål: Hva er ABS-sprøytestøping?
Spørsmål: Hva er fordelene med ABS-sprøytestøping?
Spørsmål: Hva er bruksområdene for ABS-sprøytestøping?
Spørsmål: Hva er forskjellen mellom ABS og annen plast som brukes i sprøytestøping?
Spørsmål: Hva er prosessen med ABS-sprøytestøping?
Spørsmål: Forberedelse av materialer
Injeksjon
Den smeltede ABS-en injiseres i et formhulrom under høyt trykk.
Avkjøling
Formen avkjøles for å la ABS stivne.
Utstøting
Den ferdige delen kastes ut av formen.
Spørsmål: Hva er faktorene som påvirker kvaliteten på ABS-sprøytestøping?
Spørsmål: Type og kvalitet på ABS-materialet som brukes.
Temperaturen og trykket til injeksjonsprosessen.
Nedkjølingshastigheten og tiden.
Utkastingsprosessen og fjerning av den ferdige delen fra formen.
Spørsmål: Hva er forvrengning i ABS-sprøytestøping?
Spørsmål: Hvordan kan forvrengning forhindres i ABS-sprøytestøping?
Spørsmål: Bruke en enhetlig og balansert formdesign.
Justering av injeksjonstrykket og hastigheten for å redusere forekomsten av stress og vridning.
Bruk av ABS-materiale med høyere smeltetemperatur for å forbedre materialets flytoppførsel.
Spørsmål: Hva er kortskudd i ABS-sprøytestøping?
Spørsmål: Hvordan kan korte skudd forhindres i ABS-sprøytestøping?
Spørsmål: Kontrollere materialmatingen og sikre at det er nok materiale til å fylle formhulen.
Rengjøring av dysen og kontroller at den ikke er blokkert eller tett.
Optimalisering av utformingen av formen og portsystemet for å forbedre flytoppførselen til materialet.
Spørsmål: Ved hvilken temperatur vil ABS-plast smelte?
Spørsmål: Hvordan forhindrer du luftfeller i sprøytestøping?
Spørsmål: Hvordan forhindrer du tomrom i sprøytestøping?
Spørsmål: Hvordan forhindrer du kuldesnegler i sprøytestøping?
Spørsmål: Er abs plast eller gummi?
Akrylnitril, polystyren og butadien.
Vi er profesjonelle produsenter og leverandører av abs-sprøytestøping i Kina, spesialisert på å tilby tilpasset service av høy kvalitet. Vi ønsker deg hjertelig velkommen til engros billig abs-sprøytestøping laget i Kina her fra fabrikken vår. Kontakt oss for tilbud.